


Industri nyheder
Hjem / Nyheder / Industri nyheder / Saltbadsvarmebehandling: proces, salttyper, omkostninger og sikkerhedsgrænser
Saltbadsvarmebehandling: proces, salttyper, omkostninger og sikkerhedsgrænser
Dato:Sep 21, 2026
Ved 1.050 °C når et stativ med A2-værktøjsindsatser sænket til smeltet salt austenitiseringstemperatur på cirka 60 til 90 sekunder. Det samme stativ i en koldvægsvakuumovn har brug for 35 til 45 minutter. Det hul er ikke en planlægningsdetalje. Det sætter austenitkornstørrelsen, forvrængningen, der allerede er låst fast i delen, før slukningen begynder, og det rette arbejde, der vises i næste måneds skrotrapport.
Saltbad varmebehandling er den hurtigste kommercielle måde at bringe stål til temperatur og holde det ensartet. Den tjener sin plads, når sektioner er tynde, eller geometrien er kompleks, når forvrængning skal holde sig inden for et par tusindedele af en tomme, eller når processen har brug for et isotermisk hold såsom martempering, austempering eller et nitrerings- og karbureringssalt. Det er et forkert køb, når delene er tykke, den årlige tonnage er lav, eller ingen på gulvet ønsker at eje saltkemi, røgudvinding og affaldsbortskaffelse. Tre tal afgør det: minimumssnittykkelse, årlig tonnage og den aktuelle skrot- eller udretningshastighed.
Det følgende er varmeoverførslen bag processen, saltfamilierne og deres temperaturvinduer, en side-by-side sammenligning med vakuum- og atmosfæreovne, de skjulte omkostninger, der aldrig fremgår af et tilbud, og vedligeholdelsesrutinen, der holder et bad i live.
Hvad sker der inde i et smeltet saltbad
Et saltbad er en opvarmet gryde med smeltet salt, normalt en nitrat-, nitrit-, chlorid- eller cyanidbaseret blanding, der overfører varme til emnet gennem direkte væskekontakt. Fordi delen aldrig udsættes for luft ved temperatur, er der ingen skalaer og ingen afkulning på overfladen, og ingen beskyttende atmosfære at balancere.
Varmeoverførsel er begrænset af delen, ikke af ovnen
Smeltet salt har en tæthed nær 1,8 til 2,0 g/cm3 med en stor volumetrisk varmekapacitet, så badet opfører sig som et termisk reservoir snarere end en luftstrøm. Dens konvektionskoefficient mod stål er en til to størrelsesordener højere end for en ovn med cirkulerende atmosfære. Overfladen af delen når badetemperatur næsten øjeblikkeligt, og den resterende tid indstilles ved ledning gennem sektionen. En 25 mm sektion, der skal bruge 40 minutter i vakuum, kan have brug for 3 til 4 minutter i salt.
- Temperaturensartethed: med omrøring holder et velholdt bad belastningen inden for ca. ±3 til ±5 °C, hvilket understøtter tætte austenitiserende vinduer og gentagelige hylsterdybder.
- Ingen oxidation eller afkulning: væsken udelukker luft, så bearbejdede overflader efterlader badet rent og klar til næste operation.
- Isotermisk holding: et andet bad ved 200 til 350 °C tillader martempering eller austempering, indtil transformationen afsluttes ved én temperatur.
- Flydende støtte: Væsken bærer delen og reducerer den nedbøjning, som tyngdekraften forårsager i lange eller tynde komponenter.
Matchende saltkemi til temperaturvinduet
Tabel 1: Saltfamilier brugt til industriel varmebehandling, grupperet efter arbejdstemperatur.
Saltvalg er ikke udskifteligt. Nitrat- og nitritsalte nedbrydes over ca. 600 °C og kan reagere voldsomt med visse metaller og organiske stoffer; chloridsalte absorberer fugt og skal startes langsomt; cyanidholdige salte kræver dedikeret ventilation, separat værktøj og kontrolleret affaldsbehandling. At køre det forkerte salt ved den forkerte temperatur er en sikkerhedshændelse, ikke et kvalitetsproblem.
Saltbad vs vakuum vs atmosfære: en praktisk sammenligning
Tabel 2: Typiske industriområder for en 25 mm sektion; nøjagtige værdier afhænger af legering, lastning og udstyrstilstand.
Mønstret er konsekvent. Salt vinder på hastighed, ensartethed og forvrængningskontrol og taber på kemihåndtering og affaldshåndtering. Vakuum vinder på renlighed for tykke dele af høj værdi, men opvarmes langsomt. Atmosfæreovne sidder i midten og forbliver den billigste vej til temperering eller udglødning af store volumener, hvor let overfladeoxidation er tolerabel.
Skjulte metrics: Heat-Up, Drag-Out og Chemistry Drift
1.0
Saltbad
3.0
Fluidiseret seng
5.0
Atmosfære
8.0
Vakuum
Figur 1: Relativt opvarmningstidsindeks for et 25 mm snit, saltbad = 1,0.
Opvarmningstid er den synlige metrik. Drag-out er den dyre. Hver del, der forlader badet, bærer salt på overfladen, typisk et par gram til et par titusinder gram, og det salt ender i skyllevandet, quench-tanken eller på gulvet. Over et år er udslæb normalt den største saltforbrugslinje i budgettet, større end fordampningstab, og det vokser stille og roligt med en del kompleksitet.
Badkemien driver også. Nitratbade ophober karbonat, når de ældes, hvilket hæver smeltepunktet og sænker den anvendelige toptemperatur. Kloridbade opsamler oxider og slam, der isolerer varmeelementer og skaber temperaturlagdeling. De fleste butikker analyserer badet ugentligt eller hver fjortende dag og dekanterer slam månedligt; at springe den rutine over viser sig som uregelmæssig sagsdybde længe før den dukker op som en mislykket del.
Hvor saltbade stadig er specificeret
Værktøj og matrice: 34%
Luftfartskomponenter: 22 %
Drivlinje til biler: 18 %
Medicinske instrumenter: 12 %
Energi og tungt udstyr: 8 %
Andet: 6 %
Figur 2: Omtrentlig fordeling af brugen af smeltet saltproces på tværs af slutmarkeder.
Fordelingen giver mening, når forvrængning og snittykkelse betragtes sammen. Værktøjs- og matricearbejde involverer tynde sektioner med høj hårdhed, hvor udretning er dyrt. Luftfarts- og bildele har snævre dimensionelle tolerancer og dokumenterede procesvinduer. Medicinske og energimæssige applikationer bruger hovedsageligt salt til flydende nitrering, hvor badet fungerer som et hylsterhærdende medium i stedet for kun et opvarmningsmedium.
Tilbagebetaling, udvælgelse og en fem-trins købsproces
En saltlinje betaler sig tilbage gennem skrotreduktion og cyklustid. Hvis en butik retter 5 % af sine lange skafter i dag og bringer det under 1 % med en isotermisk saltproces, dækker besparelsen normalt et nitratbad inden for 18 til 30 måneder. Hvis forvrængning ikke er et problem, og sektionerne er tykke, betaler salt sig sjældent tilbage.
- Ret temperaturvinduet først. Bestem den nøjagtige austenitiserings-, austempererings- eller nitreringstemperatur og holdetid; dette indsnævrer saltfamilien, før noget udstyr bliver tilbudt.
- Match saltet, og størrelse derefter gryden. Pottestørrelsen følger den største belastning, ikke den gennemsnitlige belastning. Indlæsning over ca. 30 til 40 % af badets masse i dele vil falde i temperatur og strække cyklussen uforudsigeligt.
- Beslut dig for omrøring og et andet bad. Omrøring giver ±3 til ±5 °C ensartethed; et andet, mindre bad er det, der muliggør martempering og austempering.
- Planlæg udstyr til forvarmning og efterskylning. Fugt på dele forårsager voldsomme sprøjt i et varmt bad, og restsalt skal skylles og tørres ud af blinde huller og gevind.
- Budgetter affaldsstrømmen fra dag ét. Cyanidholdigt saltaffald kan ikke gå til et kommunalt rensningsanlæg; alkalisk klorering eller godkendt bortskaffelse er en tilbagevendende omkostning, ikke et engangsprojekt.
For butikker, der beslutter, at kemibyrden ikke er det værd, en rute med kontrolleret atmosfære ved hjælp af dokumenteret serie af højtemperaturovne Udstyret dækker temperering, forvarmning og mange trin til hærdning af sagen uden en opgørelse af smeltet salt eller en affaldstilladelse.
 Timerfunktion Vacuum Atmosphere Furnace Vakuum atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Se produkt →
Vedligeholdelse, sikkerhed og overholdelse
Rutinemæssig badepleje
- Analyser saltkemi ugentligt: carbonatindhold i nitratbade, cyanatindhold i nitreringssalte og fugt i klorider.
- Skum slam og slagg, før det når varmeelementerne, og før en skriftlig log over salttilsætninger og dekanteringsdatoer.
- Tilføj aldrig koldt salt eller vådt værktøj til et rindende bad; oplad langsomt ved kanten og lad smelten stabilisere sig igen, før delene påfyldes.
- Dæk badet til, når det er inaktivt, for at reducere energitab og begrænse fugtoptagelse natten over.
Tørring af dele før og efter badet
Fugt er den mest almindelige årsag til et saltbadsudbrud. Vand, der er fanget i et blindt hul eller gevindboring, blinker til damp med det samme ved 500 °C og kaster salt ud af gryden, og det samme gælder våde armaturer, fugtige termoelementer og kolde dele, der bringes ind i et fugtigt rum. En højpræcisionstørreovn er standardværktøjet til det trin, der holder delene ved 120 til 150 °C, indtil der ikke er nogen målbar fugt tilbage.
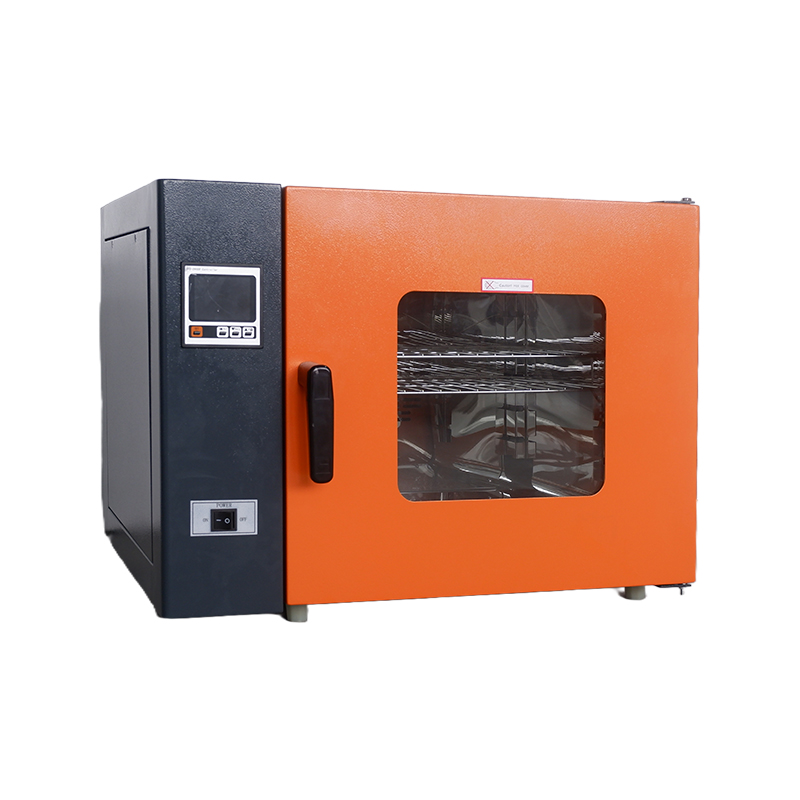 200 ℃ højpålidelig højpræcisionstørreovn Præcisionstørreovne, som præcisionsvarmebehandlingsudstyr, er uundværligt basisudstyr i moderne industrielle og videnskabelige forskningssystemer. Deres kerneprins... Se produkt →
Efter behandling forlader dele badet belagt med salt. En skylning med varmt vand fjerner det meste; resten gemmer sig i hulrum og tråde. En vakuumtørreovn trækker den resterende fugt ud ved lav temperatur, hvilket forhindrer lynkorrosion og forhindrer resterende salt i at genhydrere på bearbejdede overflader.
 Udsøgt udseende Fleksibel og praktisk vakuumtørreovn Dette produkt har et lodret, gulvstående design, der effektivt integrerer vakuumpumpen og arbejdskammeret i en enkelt, kompakt struktur. Dette eliminerer... Se produkt →
Overholdelse og dokumentation
Saltovne falder ind under de samme pyrometri- og kvalitetsrammer som ethvert andet varmebehandlingsudstyr: AMS 2750 for rumfart, CQI-9 for bilindustrien, NADCAP for specielle processer og ISO 9001 for generel kvalitetsstyring. Forvent kvartalsvise temperaturensartethedsundersøgelser og månedlige kontroller af kontrol- og registreringsinstrumenter, plus røgudsugningsregistreringer og affaldsmanifester for nitrat- eller cyanidholdigt materiale. Butikker, der køber sikkerhedsklassificeret udstyr til prisen alene, opdager normalt de reelle omkostninger senere; det samme mønster vises i alle kategorier af beskyttende hardware, inklusive eksplosionssikkert udstyr til farlige områder .
Saltbadsvarmebehandling er et fokuseret værktøj, ikke en generel løsning. Den leverer opvarmningshastigheder, ensartethed og isotermisk kontrol, som ingen gasovn matcher, og til gengæld beder den om disciplineret saltkemi, fugtkontrol, ventilation og en affaldsplan. Hvis dine dele er tynde, dine forvrængningsmål er stramme, og dine volumener retfærdiggør kemien, vil processen holde sin plads på gulvet i årtier. Hvis de ikke er det, vil et vakuum- eller atmosfæresystem i den rigtige størrelse være billigere at køre og langt nemmere at aflevere til næste skift. Beslut dig med snittykkelsen og skrotsatsen foran dig, ikke med købsprisen.
Send besked
Anbefalede produkter
Produkter leveret af berømte virksomheder er dybt betroede af brugerne.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKT
-
- Tørreovn serie
- Vakuumboks-serien
- Eksplosionssikker serie
- Serie af højtemperaturovne
- Inkubator serien
- Testkammerserie
- Andre serier
- Tvungen lufttørreovn
- Modstandsovn
- Vakuumrørsovn
- Skimmelsvampe inkubator
- Vacuum Atmosphere Furnace
- Biokemisk inkubator
- Kuldioxid inkubator
- Eksplosionssikker vakuumtørreovn
- Høj- og lavtemperaturtestkammer
- MOBIL
Copyright ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Alle rettigheder forbeholdes. Laboratorieudstyrsproducenter

 Tilbage til toppen
